-
Электронное Письмо
jn@glk-lub.com.cn -
Телефон
+86-512-82289119


Высокотемпературная смазка для высокоскоростных подшипников: цена от производителя 2026
2026-09-20
- Высокотемпературная смазка для высокоскоростных подшипников: технические требования и ценообразование в 2026 году
- Физико-химические принципы работы смазки на высоких скоростях
- Ключевые характеристики и параметры выбора
- Отраслевые сценарии применения и инженерный опыт
- Анализ ценообразования: почему цена варьируется?
- Как выбрать надежного поставщика в 2026 году
- Сравнение типов загустителей для высокоскоростных применений
- Часто задаваемые вопросы (FAQ)
- Рекомендации по монтажу и обслуживанию
- Заключение и коммерческое предложение
Высокотемпературная смазка для высокоскоростных подшипников: технические требования и ценообразование в 2026 году
Высокотемпературная смазка для высокоскоростных подшипников представляет собой специализированный инженерный материал, разработанный для работы в экстремальных условиях сочетания высоких оборотов (свыше 10 000 об/мин) и температурного нагрева (от +150°C до +300°C). В отличие от стандартных литиевых составов, такие смазки базируются на синтетических базовых маслах (ПАО, эфиры, ПФАС) и загустителях с высокой термической стабильностью, таких как комплексное литиевое мыло, полимочевина или фторопласт (PTFE). Главная задача данного класса материалов — предотвращение коксования, минимизация трения при высоких скоростях сдвига и обеспечение длительного интервала повторного смазывания. Для промышленных предприятий выбор правильного продукта напрямую влияет на снижение простоев оборудования и общую стоимость владения активами.
В 2026 году рынок промышленных смазочных материалов столкнулся с необходимостью импортозамещения и повышения требований к энергоэффективности. Производители, такие как ООО «Технология Смазки Джино» (Сучжоу), предлагают решения, которые не просто заменяют западные аналоги, но и превосходят их по ряду параметров за счет внедрения нанодисперсных присадок. Цена на высокотемпературную смазку для высокоскоростных подшипников формируется не только из стоимости сырья, но и из затрат на НИОКР, сертификацию и логистику. Понимание этих факторов позволяет закупщикам и главным инженерам оптимизировать бюджет без ущерба для надежности оборудования.
Физико-химические принципы работы смазки на высоких скоростях
Работа подшипника на высоких скоростях генерирует значительное количество тепла из-за внутреннего трения и вязкого сопротивления смазочного материала. При температурах выше +180°C традиционные минеральные масла начинают окисляться, образуя лаковые отложения и шлам, которые блокируют каналы подачи смазки и приводят к заклиниванию подшипника. Высокотемпературная смазка для высокоскоростных подшипников решает эту проблему через несколько механизмов:
- Термоокислительная стабильность: Синтетические базовые масла, такие как полиальфаолефины (ПАО) и сложные эфиры, имеют более прочные молекулярные связи, что замедляет процесс деградации при нагреве.
- Низкая испаряемость: Ключевой параметр для высокоскоростных узлов. Потеря масла за счет испарения приводит к высыханию смазки и резкому росту температуры. Качественные продукты имеют показатель потери массы менее 5% после 22 часов при температуре +200°C (метод ASTM D972).
- Реологические свойства: Смазка должна обладать псевдопластичностью. При высоких скоростях сдвига её вязкость должна временно снижаться для уменьшения сопротивления вращению, но мгновенно восстанавливаться при остановке для удержания в зоне контакта.
Инженеры ООО «Технология Смазки Джино» уделяют особое внимание структуре загустителя. Например, в продукте GLK HT-301 используется модифицированный комплексный загуститель, который создает прочный каркас, устойчивый к механическому разрушению при центробежных нагрузках. Это критически важно для подшипников шпинделей станков с ЧПУ или турбинных узлов, где центробежная сила стремится выбросить смазку из рабочей зоны.
Ключевые характеристики и параметры выбора
При выборе высокотемпературной смазки для высокоскоростных подшипников необходимо анализировать не один, а совокупность параметров. Ошибка в подборе даже одного показателя может сократить срок службы узла в 3-5 раз. Ниже приведены основные технические критерии, на которые следует опираться инженерам и специалистам по закупкам.
| Параметр | Рекомендуемое значение для высокоскоростных узлов | Влияние на эксплуатацию |
|---|---|---|
| Температура каплепадения | > 260°C | Гарантирует сохранение структуры смазки при пиковых тепловых нагрузках. |
| Кинематическая вязкость базового масла (при 40°C) | 15–100 мм²/с | Низкая вязкость необходима для снижения гидродинамического сопротивления на высоких оборотах. |
| Коэффициент пенетрации (NLGI) | 2 или 3 | Класс 2 универсален, класс 3 предпочтителен для вертикальных валов и очень высоких скоростей для предотвращения вытекания. |
| Испаряемость (ASTM D972, 22ч, 150-200°C) | < 5-10% | Низкая испаряемость продлевает интервалы обслуживания и предотвращает загрязнение продукции (например, в текстильной или пищевой промышленности). |
| Срок службы (L10 life) | > 2000 часов при Tmax | Показатель долговечности смазочного материала в реальных условиях нагружения. |
Важно отметить, что заявленные производителем характеристики должны быть подтверждены протоколами испытаний. ООО «Технология Смазки Джино», являясь компанией с полным циклом контроля качества, предоставляет подробные технические паспорта (TDS) и отчеты об испытаниях для каждой партии продукции. Завод в Сюаньчэне, введенный в эксплуатацию в 2023 году, оснащен лабораторным оборудованием, позволяющим моделировать условия эксплуатации с точностью до градуса и оборота.
Отраслевые сценарии применения и инженерный опыт
Теоретические параметры оживают только в реальных производственных условиях. Рассмотрим два типичных сценария, где применение правильной высокотемпературной смазки для высокоскоростных подшипников дает измеримый экономический эффект.
Сценарий 1: Текстильная промышленность (термофиксационные камеры)
В машинах для термофиксации ткани подшипники вентиляторов циркуляции горячего воздуха работают при температуре +220…+250°C со скоростью около 3000-4000 об/мин. Традиционные смазки здесь коксуются за 2-3 недели, требуя частой остановки линии для замены подшипников. Простой одной линии стоит предприятию до $5000 в сутки.
Решение: Использование синтетической смазки на основе сложных эфиров и ПТФЭ (например, аналогов линейки GLK HT). Благодаря низкой испаряемости и отсутствию образования твердых отложений, интервал обслуживания увеличивается до 6-8 месяцев. Инженерный опыт показывает, что переход на специализированные составы снижает потребление смазки на 40% за счет отсутствия необходимости частой промывки узлов от нагара.
Сценарий 2: Металлургия (рольганги и конвейеры печей отжига)
Подшипники роликов, транспортирующих металлический лист через печи, подвергаются нагреву до +180°C (от излучения) и ударным нагрузкам. Скорость вращения невысока, но температурный градиент значителен. Здесь важна не только термостойкость, но и способность смазки работать в условиях возможного попадания воды или пара.
Решение: Применение смазок с комплексным литиевым загустителем и пакетом противозадирных присадок (EP). Продукты типа GLK M21KN демонстрируют высокую адгезию к металлу и водоотталкивающие свойства. На одном из металлургических комбинатов внедрение такой смазки позволило увеличить межремонтный период роликовых опор с 3 до 12 месяцев, что сократило затраты на запасные части на 60%.
Анализ ценообразования: почему цена варьируется?
Запрос «цена высокотемпературной смазки для высокоскоростных подшипников» часто приводит к разбросу значений от $5 до $50 за килограмм. Такая разница обусловлена несколькими фундаментальными факторами, которые покупатель должен учитывать при формировании бюджета закупок в 2026 году.
- Тип базового масла: Минеральные масла дешевы, но их температурный предел ограничен +120…+140°C. Синтетические ПАО дороже на 30-50%, а сложные эфиры и перфторполиэфиры (PFPE) могут стоить в 5-10 раз больше. Для скоростей выше 10 000 об/мин минеральные масла неприменимы из-за высокого коэффициента трения.
- Пакет присадок: Добавление антиоксидантов, ингибиторов коррозии и твердых смазок (дисультфид молибдена, графит, PTFE) увеличивает стоимость, но кардинально меняет эксплуатационные свойства. Дешевые смазки часто экономят именно на качественных присадках.
- Объем закупки и логистика: Покупка бочками (200 кг) или кубами всегда дешевле, чем покупка в картриджах или тубах. Однако для высокоскоростных подшипников часто требуется прецизионная дозировка, что оправдывает использование картриджей, несмотря на более высокую удельную цену.
- Производитель и бренд: Продукция европейских брендов включает в себя наценку за логистику, таможенные пошлины и маркетинг. Китайские производители уровня ООО «Технология Смазки Джино», имеющие государственную поддержку и собственные заводы, предлагают цену на 20-30% ниже при сопоставимом качестве, так как оптимизируют цепочку поставок сырья.
Важно понимать: самая низкая цена за килограмм не означает lowest cost of ownership (наименьшую стоимость владения). Если дешевая смазка требует замены каждые 2 месяца, а дорогая — раз в год, общая экономия будет на стороне дорогого продукта с учетом затрат на работу сервисного персонала и простои оборудования.
Как выбрать надежного поставщика в 2026 году
Рынок смазочных материалов насыщен предложениями, но не все производители обладают компетенциями для создания продуктов экстремального класса. При выборе партнера для поставки высокотемпературной смазки для высокоскоростных подшипников рекомендуется обращать внимание на следующие аспекты:
- Наличие собственного R&D центра: Компания должна иметь возможность адаптировать формулу под конкретные нужды заказчика. ООО «Технология Смазки Джино» открыло Центр исследований и разработок в Сучжоу совместно с Институтом высокотехнологичного оборудования Тинхуа, что позволяет проводить фундаментальные исследования трибологии.
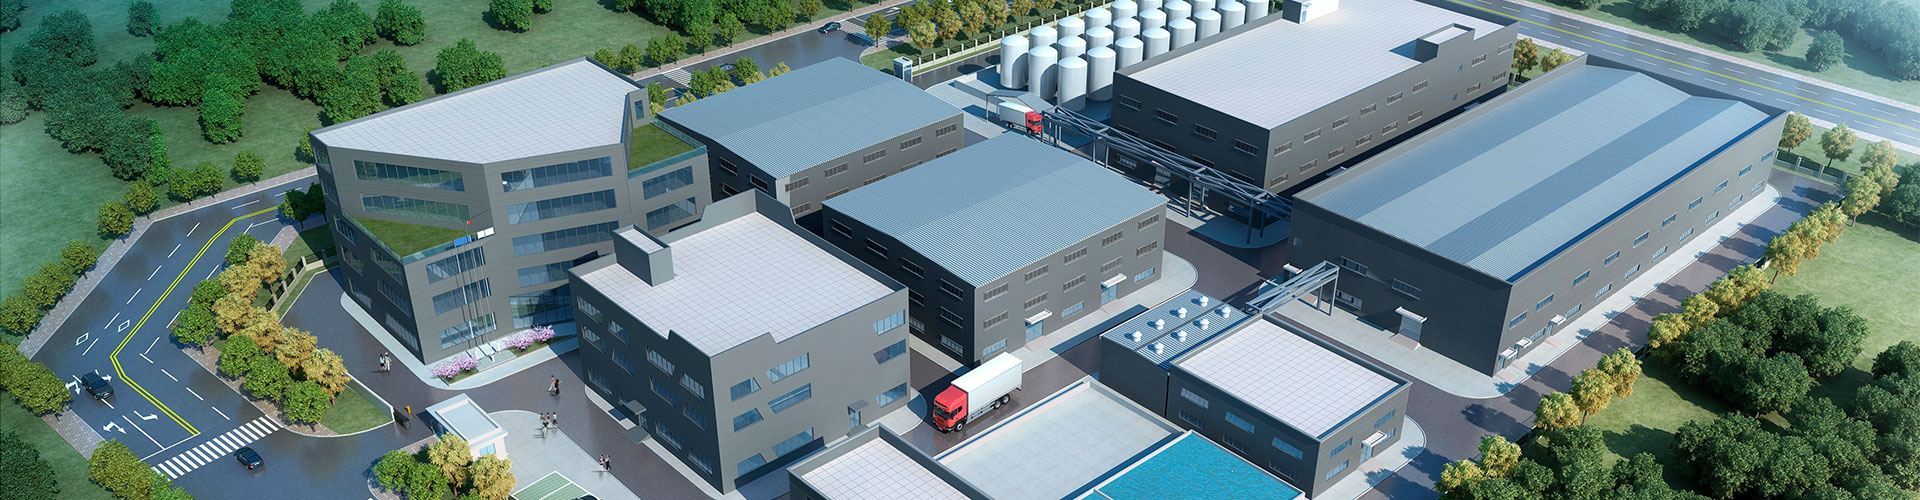
- Вертикальная интеграция: Производители, которые сами синтезируют базовые масла и присадки, лучше контролируют качество и себестоимость. Завод в провинции Аньхой мощностью 30 000 тонн в год обеспечивает стабильность поставок даже в периоды рыночных колебаний.
- Сертификация и стандарты: Наличие сертификатов ISO, а также участие в разработке отраслевых стандартов (как это делает «Технология Смазки Джино» в области металлургических присадок и смазок для прокатных станов) является маркером экспертности.
- Техническая поддержка: Поставщик должен предоставлять не просто товар, а инженерное сопровождение: помощь в подборе аналогов, расчет интервалов смазывания, аудит узлов трения.
Сравнение типов загустителей для высокоскоростных применений
Выбор загустителя определяет механическую стабильность смазки. Ниже приведено сравнение наиболее распространенных типов для задач high-speed & high-temp.
| Тип загустителя | Макс. температура | Скоростной фактор (n·dm) | Водостойкость | Стоимость |
|---|---|---|---|---|
| Литий комплекс (Li-Complex) | +180°C | Высокий | Хорошая | Средняя |
| Полимочевина (Polyurea) | +200…+220°C | Очень высокий | Отличная | Высокая |
| Фторопласт (PTFE) | +250…+280°C | Средний/Высокий | Отличная | Очень высокая |
| Бентонит (Глина) | > +300°C | Низкий (плохая прокачиваемость) | Зависит от активатора | Высокая |
Инженерная справка: Для большинства высокоскоростных электродвигателей и шпинделей оптимальным выбором остается полимочевина или современный литий-комплекс с синтетическим маслом. PTFE-смазки чаще используются в медленно движущихся, но крайне горячих узлах или в вакуумных средах.
Часто задаваемые вопросы (FAQ)
Можно ли смешивать высокотемпературную смазку с обычной литиевой?
Категорически не рекомендуется. Смешивание разных типов загустителей (например, лития и полимочевины) может привести к резкому разжижению смеси и её вытеканию из подшипника, либо к затвердеванию и заклиниванию. Перед заменой типа смазки узел должен быть тщательно промыт.
Как часто нужно менять смазку в высокоскоростном подшипнике?
Интервал зависит от температуры и типа смазки. Для качественной синтетической высокотемпературной смазки для высокоскоростных подшипников при температуре до +150°C интервал может составлять 6-12 месяцев. При температурах выше +200°C интервал сокращается до 1-3 месяцев. Точный расчет должен проводиться на основе мониторинга состояния смазки.
Влияет ли цвет смазки на её свойства?
Нет, цвет является лишь идентификатором продукта или результатом добавления красителя для контроля нанесения. Рабочие свойства определяются базовым маслом и пакетом присадок, а не пигментом.
Почему смазка темнеет в процессе работы?
Потемнение — естественный процесс окисления и накопления микрочастиц износа. Однако если смазка чернеет быстро и приобретает запах гари, это свидетельствует о превышении температурного предела или термической деградации базового масла. В таком случае необходимо пересмотреть выбор продукта или систему охлаждения узла.
Рекомендации по монтажу и обслуживанию
Даже самая дорогая и технологичная смазка не будет работать эффективно при неправильном нанесении. Для высокоскоростных подшипников критически важен объем закладки. Переполнение подшипника смазкой (более 30-40% свободного объема) приводит к эффекту «миксера»: избыток материала взбивается, выделяет тепло и вызывает перегрев, который может разрушить подшипник за считанные часы.
Используйте автоматические системы смазки (Single Point Lubricators) для дозированной подачи. Это исключает человеческий фактор и обеспечивает постоянство поступления свежего материала. ООО «Технология Смазки Джино» рекомендует проводить вибрационный контроль и термографию узлов после перехода на новый тип смазки в течение первых 48 часов работы, чтобы убедиться в отсутствии аномального нагрева.
Заключение и коммерческое предложение
Выбор высокотемпературной смазки для высокоскоростных подшипников в 2026 году — это стратегическое решение, влияющее на надежность всего производственного цикла. Рынок предлагает широкий спектр решений, однако ключевыми факторами успеха остаются качество синтетической базы, стабильность загустителя и компетенции производителя. Продукция ООО «Технология Смазки Джино», сочетающая в себе передовые разработки Центра R&D в Сучжоу, мощности завода в Аньхое и стратегическую поддержку государственных структур КНР, представляет собой оптимальный баланс цены и технологического совершенства.
Мы не просто продаем смазку, мы предлагаем инженерное решение для вашего бизнеса. Наши специалисты готовы провести бесплатный аудит ваших узлов трения, подобрать аналог используемым импортным материалам и рассчитать экономическую эффективность перехода на продукцию GLK.
Готовы оптимизировать затраты на обслуживание оборудования?
Свяжитесь с нами для получения образцов, технических паспортов и индивидуального коммерческого предложения.